

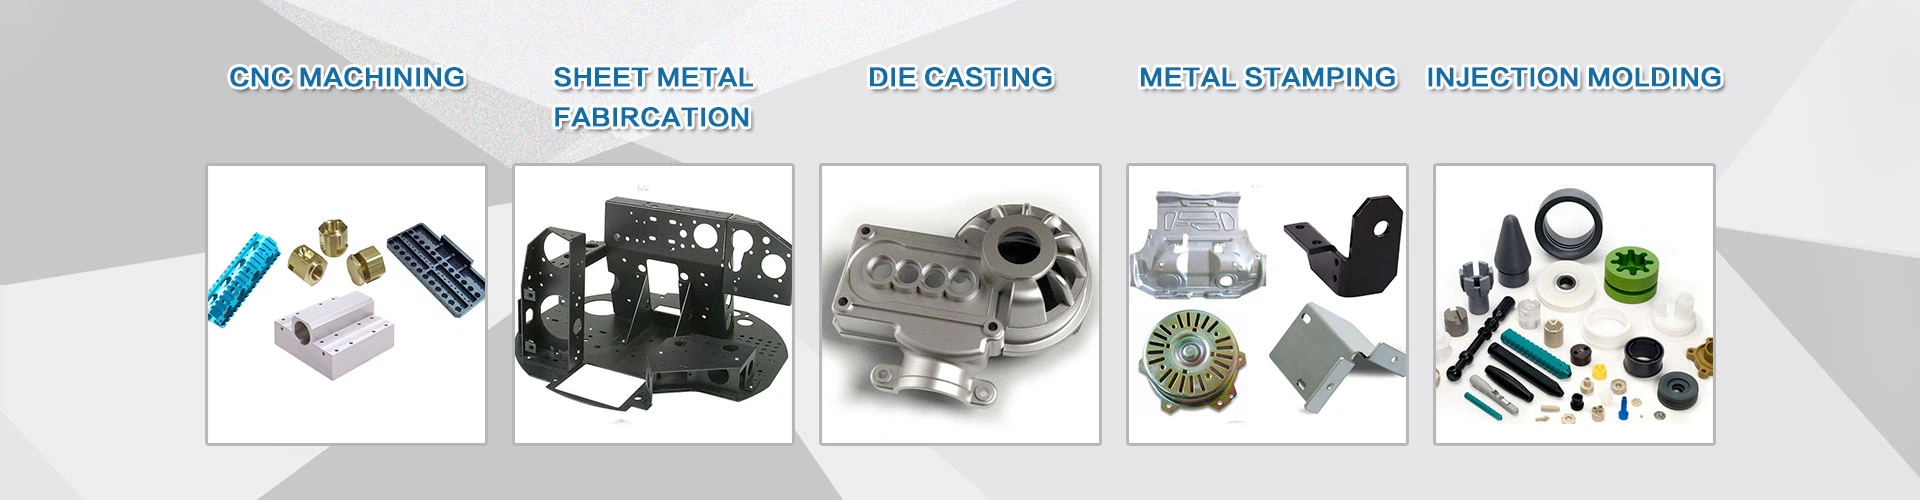
Monteringstekniska krav för CNC-bearbetningsdelar
1. Det är tillåtet att använda tätningspackning eller tätningsmedel vid montering av hydraulsystemet, men det bör förhindras från att komma in i systemet.
2. Delar och komponenter som monteras (inklusive inköpta delar och utlagda delar) måste ha ett intyg från inspektionsavdelningen innan de kan monteras.
3. Delar måste rengöras och rengöras före montering, och det får inte finnas några grader, blixtar, glödskal, rost, spån, olja, färgämnen och damm.
4. Före montering bör de huvudsakliga matchande dimensionerna på delar och komponenter, särskilt dimensionerna för interferenspassning och tillhörande noggrannhet ses över.
5. Delar får inte slås, stötas, repas och korroderas under monteringsprocessen.
6. När det avsmalnande stiftet är monterat, ska det målas och inspekteras med hålet, och dess kontakthastighet bör inte vara mindre än 60 procent av passningslängden, och den ska vara jämnt fördelad.
7. Antalet kuggytor som splineenheten kommer i kontakt med samtidigt ska inte vara mindre än 2/3, och kontakthastigheten ska inte vara mindre än 50 procent i riktning mot splinetändernas längd och höjd.
8. Efter att den platta nyckeln (eller spline) med glidpassningen har monterats kan motsvarande delar röra sig fritt utan ojämnheter i elasticiteten.
9. Före montering ska alla rör ta bort blixten, graderna och avfasningen i änden av röret. Använd tryckluft eller andra metoder för att ta bort skräp och flytande rost fäst vid rörets innervägg.
10. Före montering ska alla stålrör (inklusive prefabricerade rör) vara avfettade, betade, neutraliserade, tvättade och rostskyddade.
11. Vid montering, dra åt de fasta delarna av rörklämmor, stöd, flänsar och skarvar med gängor för att förhindra att de lossnar.


